
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-20 المنشأ:محرر الموقع

في مجال تصنيع الأجهزة الطبية بكميات كبيرة، نادرًا ما يتعلق اختيار المعدات بالعثور على أسرع آلة متاحة. وبدلاً من ذلك، يتعلق الأمر بتأمين أعلى عائد يمكن التحقق منه يومًا بعد يوم. أنت بحاجة إلى أنظمة موثوقة قادرة على تلبية المتطلبات العالمية التي لا هوادة فيها. يمثل توسيع نطاق الإنتاج تحديًا كبيرًا لمديري المصانع. يجب عليك زيادة الإنتاجية دون المساس بالمتطلبات الصارمة الخاصة بعدم وجود عيوب في معايير ISO ومنظمة الصحة العالمية. حتى أن جزءًا صغيرًا من معدلات العيوب يمكن أن يؤدي إلى عمليات سحب كارثية للمنتج أو إلحاق ضرر جسيم بالمريض.
توفر هذه المقالة إطارًا للتقييم قائمًا على الأدلة لتوجيه استثمارك التالي في المعدات. سوف نستكشف كيفية تقييم القدرة الحقيقية والموثوقية الميكانيكية وقدرات الكشف المباشر بشكل فعال. سوف تتعلم أن تنظر إلى ما هو أبعد من السرعة الأولية للعثور على الآلات المصممة لتحقيق جودة لا تقبل المساومة قبل البدء في الشراء.
غالبًا ما تُحرف سعة اللوحة (أجزاء في الدقيقة) الإنتاجية الفعلية؛ تقييم الآلات بناءً على الفعالية الشاملة للمعدات (OEE) ومعدلات الرفض المضمونة.
يتطلب الإنتاج الموثوق إجراء فحص مباشر بنسبة 100%، مع إعطاء الأولوية لرؤية الماكينة متعددة الكاميرات واختبارات السحب الميكانيكية غير المدمرة.
تعمل التصميمات المعيارية على تقليل وقت التوقف عن العمل أثناء عمليات التبديل، خاصة عند الانتقال بين تنسيقات الإبر القياسية تحت الجلد وإبرة السلامة.
يجب أن تراعي القائمة المختصرة للموردين دقة اختبار قبول المصنع (FAT) ودعم التكامل المحلي بقدر كبير مثل مواصفات الماكينة الخام.
يتم دائمًا اختناق التجميع عالي السرعة من خلال أبطأ خطوة للتحقق. عند الانتقال من العمليات اليدوية أو شبه الآلية إلى الخطوط المؤتمتة بالكامل، فإنك تحتاج إلى أوقات دورات يمكن التنبؤ بها بدرجة كبيرة. تظهر الكفاءة الحقيقية في إنتاج إبرة الحقنة فقط عندما تتماشى سرعات التجميع الميكانيكية بسلاسة مع فحوصات مراقبة الجودة في الوقت الفعلي.
يجب عليك وضع معايير واضحة لنجاح الأعمال لتبرير النفقات الرأسمالية المطلوبة (CapEx). عادةً ما يحسب مديرو المصانع الحد الأدنى المحدد الذي يدفع فيه النظام الآلي تكاليفه بنفسه. يمكنك الوصول إلى هذه العتبة من خلال التخفيض الكبير في معدلات خردة المواد والانخفاض الكبير في تكاليف العمالة العامة. يزيل النظام الآلي التناقضات الكامنة في التجميع البشري.
ومع ذلك، يجب عليك أيضًا حساب العديد من التكاليف الخفية قبل الانتهاء من تخطيط أي معدات. تؤثر هذه العوامل بشكل كبير على عائدك النهائي على الاستثمار:
المساحة الأرضية: تستهلك الآلات الكبيرة المترامية الأطراف عقارات قيمة في غرف الأبحاث.
متطلبات مرافق غرف الأبحاث: تقييم الاستهلاك الدقيق للهواء المضغوط والطاقة الصناعية وأنظمة التفريغ المحلية.
تعقيد تدريب المشغل: تتطلب أجهزة HMI شديدة التعقيد تدريبًا مكثفًا للموظفين، مما يزيد من الجدول الزمني لبدء التشغيل.
غالبًا ما يعلن المصنعون عن سرعة قصوى نظرية، تُعرف باسم أجزاء اللوحة في الدقيقة (PPM). يجب عليك التمييز بين هذا الرقم النظري والقدرة التشغيلية المستدامة. إن الآلة التي تعمل بسرعة 1000 جزء في المليون ولكنها تواجه توقفات صغيرة متكررة ستنتج عددًا أقل من المنتجات القابلة للتطبيق مقارنة بالآلة المستقرة التي تعمل بسرعة 600 جزء في المليون.
تؤثر اختلافات التنسيق بشدة على أوقات الدورة الإجمالية. يتطلب التعامل مع المكونات الدقيقة أثناء تجميع الإبرة تحت الجلد دقة بالغة. تعمل الطبيعة الدقيقة للفولاذ المقاوم للصدأ ذو الجدران الرقيقة على إبطاء آليات التغذية. في المقابل، فإن الإبر البيطرية الأكبر حجمًا أو الأشكال غير الحادة تتحمل التعامل بشكل أكثر عدوانية، مما يسمح بسرعات مستمرة أعلى.
| تقييم عوامل الإنتاجية التشغيلية المتري النظري | (لوحة الاسم) | التأثير | الفعلي (التشغيلي) على |
|---|---|---|---|
| سرعة | الحد الأقصى الميكانيكي | سرعة ثابتة بدون عيوب | يحدد إنتاج التحول الحقيقي |
| التوقف | يفترض توقف 0٪ | حسابات الاختناقات وإعادة التحميل | يقلل من صافي العائد بشكل كبير |
| التحولات | لم يؤخذ في الحسبان | الوقت المستغرق في تبديل الأدوات | يؤثر على مرونة المنتجات المتعددة |
تعمل مغذيات الوعاء الاهتزازية كمحددات السرعة الأساسية. ولسوء الحظ، فإنها تمثل أيضًا مصدرًا متكررًا لوقت التوقف عن العمل. يمكن أن تتكدس المكونات أو يتم تغذيتها في اتجاه خاطئ. تعمل الأنظمة المتقدمة على تخفيف ذلك باستخدام طبقات طلاء الأوعية المتخصصة وأنظمة الرفض الموجهة بالرؤية التي تعمل على تطهير الأجزاء المنحرفة قبل أن تتسبب في تشويش المسار الرئيسي.
نادراً ما تدير مرافق الإنتاج الحديثة حجم منتج واحد على مدار العام. توفر عمليات التبديل بدون أدوات ميزة تشغيلية هائلة مقارنة بعمليات إعادة المعايرة الميكانيكية المعقدة. تسمح الأنظمة التي تستخدم تركيبات معيارية سريعة التحرير للمشغلين بتبديل التنسيقات في دقائق بدلاً من ساعات، مما يحافظ على إنتاجيتك اليومية.
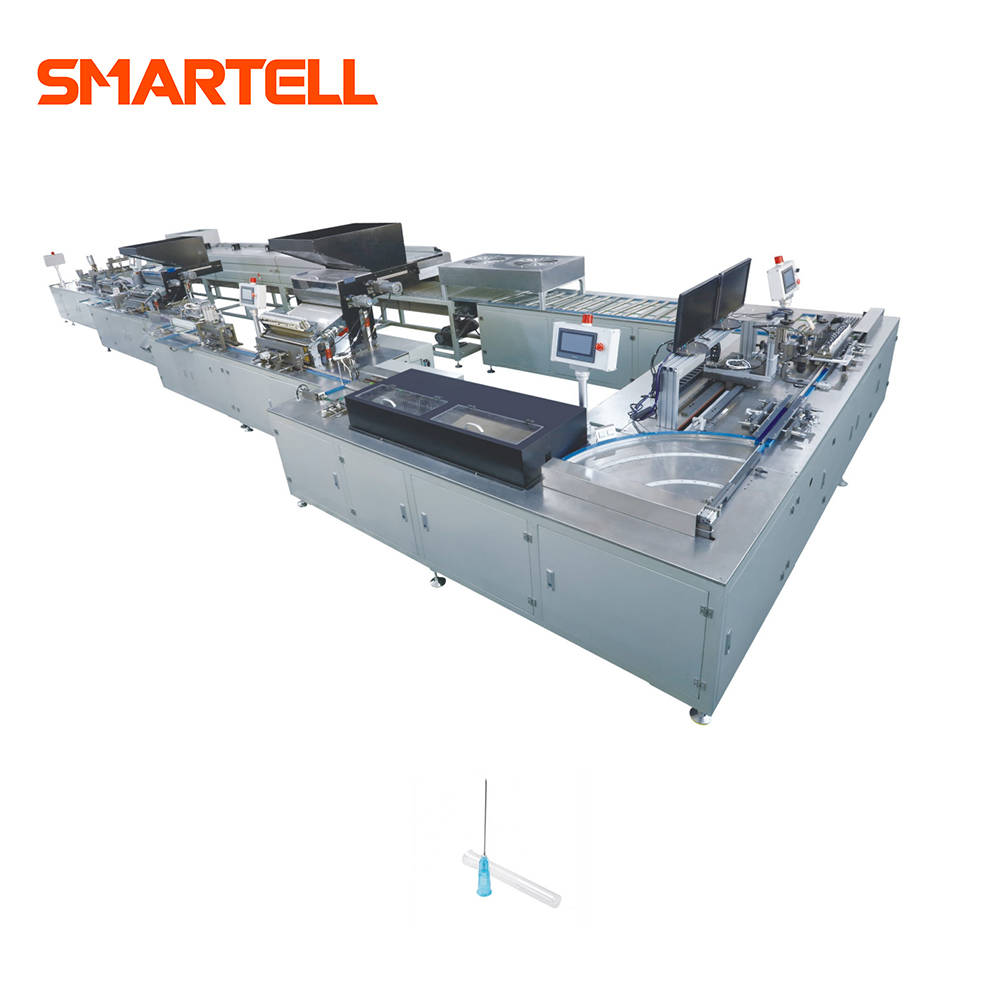
يعتمد كل خط آلي على محطات مرتبطة تسلسلياً. إن التسامح الميكانيكي في كل خطوة يملي نجاح الجهاز الطبي النهائي. يمكننا تقسيم هذا إلى أربع مراحل حاسمة.
مجموعة محور الإبرة: أنت تواجه متطلبات دقة صارمة عند محاذاة المحور البلاستيكي والقنية المصنوعة من الفولاذ المقاوم للصدأ. إذا فشلت محطة تجميع محور الإبرة في توسيط القنية بشكل مثالي، فإن تطبيق اللاصق اللاحق سيكون غير متماثل.
التوزيع والمعالجة: يعد تقييم اتساق توزيع الغراء الإيبوكسي أو الأشعة فوق البنفسجية أمرًا بالغ الأهمية. الإفراط في التطبيق يسبب انسدادات داخلية داخل القنية. وعلى العكس من ذلك، يؤدي عدم التطبيق إلى حدوث عطل ميكانيكي أثناء استخدام المريض. يجب أن توفر محطات المعالجة تعرضًا موحدًا للأشعة فوق البنفسجية لضمان قوة الرابطة.
تكامل القنية: يحدد تكامل آلة القنية ذات الإبرة عالية الجودة مدى جودة تعامل نظامك مع الفولاذ المقاوم للصدأ الرقيق. توفر تغذية الحركة المستمرة بشكل عام انتقالات أكثر سلاسة من الحركة المفهرسة. وهذا يمنع الحركات المتشنجة المفاجئة، ويحمي الأطراف الحادة من الانحناء أو الحرق المجهري.
دقة السليكون: لضمان حقن غير مؤلم، يقوم المصنعون بتطبيق السيليكون الطبي على طرف الإبرة. يجب عليك التحكم في الانحلال وحجم الرش بشكل لا تشوبه شائبة. سوف يلوث السيليكون الزائد المفاصل اللاصقة، مما يضعف الرابطة ويسبب فشل الدفعة.
أخذ العينات الإحصائية غير كاف على الإطلاق للأجهزة الطبية من الفئتين الثانية والثالثة. تتطلب ولاية الصناعة عدم وجود عيوب. إن وصول إبرة واحدة معيبة إلى السوق يؤدي إلى إجراء تحقيقات تنظيمية مكلفة. ولذلك، يجب أن يشتمل خطك الآلي على أنظمة تحقق مضمنة بنسبة 100%.
| منطقة الفحص | تقنية الكشف | المستهدفة | المعيار التنظيمي |
|---|---|---|---|
| قنية | نصائح عازمة، نتوءات، عكسها | رؤية الآلة متعددة المحاور | ايزو 7864 |
| لاصق | فقاعات صغيرة، غراء مفقود | كاميرات الأشعة فوق البنفسجية | ضمان الجودة الداخلي / ISO 13485 |
| المباح | الانسدادات الداخلية | اضمحلال ضغط الهواء | ايزو 7864 |
| قوة السندات | رابطة ضعيفة من المحور إلى القنية | اختبار قوة السحب الآلي | ايزو 7864 |
تقوم أنظمة الرؤية الآلية عالية الدقة بفحص كل إبرة على حدة. يقومون بتحديد الإبر العكسية، والأطراف المنحنية، والنتوءات المجهرية، والقنيات المفقودة تمامًا. تلتقط الكاميرات الصور من زوايا متعددة في أجزاء من الثانية، مما يشير إلى PLC برفض العناصر غير المطابقة على الفور.
تكافح الكاميرات القياسية لرؤية الإيبوكسي الشفاف على البلاستيك الشفاف. تتغلب الأنظمة على هذا باستخدام كاميرات التلألؤ بالأشعة فوق البنفسجية. تتحقق هذه المستشعرات المتخصصة من تغطية لاصقة بزاوية 360 درجة. إنهم يكتشفون بسهولة الفقاعات الصغيرة الخطيرة التي تهدد السلامة الهيكلية للختم.
يضمن التحقق الميكانيكي أن الإبرة تعمل على النحو المنشود. تطلق اختبارات تحلل ضغط الهواء دفقة مجهرية من الهواء عبر القنية. إذا اكتشف المستشعر وجود مقاومة، فهذا يشير إلى وجود انسداد داخلي ناتج عن الغراء الزائد أو الحطام. تقوم الآلة على الفور بتطهير الإبرة المسدودة.
يجب عليك مواءمة إنتاجك مع معايير ISO 7864 لقوة الروابط. تقوم الأنظمة المتطورة بإجراء فحوصات شد آلية وغير مدمرة على عجلة اختبار متخصصة. يطبق الذراع الميكانيكي قوة سحب دقيقة على القنية. إذا صمد السند، تمر الإبرة؛ إذا انزلق، فإنه يفشل.
تفرض أسواق الرعاية الصحية العالمية بشكل متزايد استخدام الأجهزة المصممة للسلامة لحماية العمال من إصابات الوخز بالإبر. يؤثر هذا التحول بشكل كبير على اختيار المعدات. إن استيعاب الخطوات الميكانيكية المطلوبة لتجميع إبرة السلامة يقدم تعقيدات تصميمية فريدة من نوعها. يجب أن تقوم الماكينة بربط الأغلفة المفصلية، وتوجيه الدروع المنزلقة، والتحقق من آليات القفل دون إبطاء قرص الفهرسة الأساسي.
يجب عليك أيضًا الحفاظ على العقم المطلق. يجب أن تفي المعدات نفسها بمعايير غرف الأبحاث cGMP وISO Class 7/8. يجب أن تكون أسطح الفولاذ المقاوم للصدأ مائلة لمنع تراكم الجسيمات. يجب توجيه العوادم الهوائية خارج بيئة غرف الأبحاث، ويجب أن تستخدم جميع الأجزاء المتحركة مواد تشحيم صالحة للطعام وغير قابلة للتساقط.
سلامة البيانات غير قابلة للتفاوض أيضًا. يجب أن تمتثل الأنظمة الحديثة لمتطلبات 21 CFR Part 11. أنت بحاجة إلى تقييم واجهة الجهاز بين الإنسان والآلة (HMI) ووحدة التحكم المنطقية القابلة للبرمجة (PLC). ويجب أن تتميز بمسارات تدقيق آمنة، وضوابط صارمة لوصول المستخدم، وإعداد تقارير مجمعة تلقائية. وهذا يضمن تسجيل كل تغيير في المعلمة بشكل دائم وإمكانية تتبعه.
حتى الآلة الأكثر تقدمًا سوف تفشل إذا عملت في صومعة. يجب عليك تقييم كيفية توافق آلة تجميع الإبرة ذات الاستخدام الواحد مع منشأتك الأوسع. إنها تحتاج إلى قبول المواد بشكل نظيف من آلات القولبة الأولية ونقل البضائع التامة الصنع بسلاسة إلى خطوط التغليف أو التقرح النهائية. يؤدي التكامل الضعيف إلى حدوث اختناقات تدمر العائد الإجمالي.
عند تنظيم اختبار قبول المصنع (FAT) واختبار قبول الموقع (SAT)، قم بفرض بروتوكولات صارمة. أصر دائمًا على استخدام مواد الإنتاج الفعلية الخاصة بك. غالبًا ما يقوم البائعون بضبط الآلات باستخدام دفعات عينات محسنة ومقولبة بشكل مثالي. تحمل مكونات العالم الحقيقي اختلافات طفيفة. يكشف الاختبار باستخدام المواد الفعلية عن مشكلات التغذية قبل مغادرة الماكينة منشأة البائع.
استخدم مصفوفة تقييم صارمة للبائعين عند وضع قائمة مختصرة للشركاء المحتملين. لا تعتمد على السعر وحده. النظر في هذه المعايير الحاسمة:
الدعم المحلي: تأكد من توفر قطع الغيار المحلية وفنيي الخدمة المدربين في المصنع في منطقتك.
ضمانات OEE: المطالبة بالشفافية المطلقة فيما يتعلق بضمانات فعالية المعدات الشاملة المضمنة في العقد.
النشر التاريخي: اطلب بيانات النشر التاريخية وجهات الاتصال المرجعية للأجهزة التي تعمل في بيئات تنظيمية مماثلة.
يجب أن توازن قرارات الشراء النهائية دائمًا بين الإنتاجية عالية السرعة والفحص الآلي الصارم. لا تقدم السرعة الخام أي فائدة مالية إذا كانت تنتج كمية كبيرة من الأجهزة الطبية المعيبة وغير القابلة للاستخدام. ومن خلال إعطاء الأولوية للتحقق من الجودة مباشرة، فإنك تضمن عملية تصنيع متوافقة ويمكن التنبؤ بها.
خطوتك التالية المباشرة هي إنشاء مستند موحد لمواصفات متطلبات المستخدم (URS). قم بإسناد هذا المستند مباشرة إلى قائمة التحقق من الكشف المتوفرة في هذه المقالة. يؤدي استخدام URS الصارم إلى إجبار البائعين المتنافسين على اقتباس مقاييس الأداء الشاملة، مما يسمح لك باختيار شريك مجهز لتقديم التميز التشغيلي الحقيقي.
ج: يتراوح الإخراج عادةً من 150 إلى أكثر من 1200 جزء في المليون. تعتمد السرعة الدقيقة بشكل كبير على ما إذا كان النظام يستخدم حركة مفهرسة أو مستمرة. يلعب تعقيد تصميم الإبرة أيضًا دورًا رئيسيًا في تحديد الإنتاجية المستدامة.
ج: نعم، يمكنك تحقيق ذلك من خلال الأدوات المعيارية. ومع ذلك، تتطلب آليات السلامة عادةً محطات آلية إضافية لربط الدرع والتحقق من القفل. قد تؤدي إضافة هذه الخطوات الإضافية إلى تقليل إجمالي جزء في المليون لديك مقارنة بالتنسيقات القياسية.
ج: تستخدم المعدات المتطورة طبقات طلاء الأوعية الاهتزازية المتخصصة لتبطين المكونات. إنهم يقرنون ذلك مع روبوتات الالتقاط والمكان اللطيفة والتتبع البصري المستمر. تحدد هذه الأنظمة المتكاملة الأجزاء المنحرفة وترفضها قبل وقت طويل من مرحلة الإدخال، مما يحمي أطراف القنية الحساسة.
ج: تشمل الأسباب الأكثر شيوعًا معالجة الغراء غير المكتملة، والقنية المنحنية من آليات التغذية العدوانية، وعدم تناسق السيليكون. يجب عليك التأكد من أن جهازك يتميز بأنظمة كشف مضمنة قوية بنسبة 100% لاكتشاف هذه العيوب المحددة على الفور.